資料請求
 お問い合わせ

技術コラム
Column
2026.10.09
プレス金型におけるパイロット穴とは~基礎と役割について解説~
今回の記事ではプレス金型のパイロット穴、パイロットピンについて解説します。
順送金型で材料を次の工程へ送る際に、正確な位置に送れないとどんなに高精度に金型を作り込んでも思った通りの製品を生み出すことはできません。高精度な金型で位置決めも高精度に行うことでようやく思った通りの製品が出来上がるのです。
材料の位置決めに関して重要な役割を果たしている「パイロット穴」「パイロットピン」について基礎から役割についてご紹介します。ぜひ最後までご覧ください。

1.パイロット穴とは
プレス金型で安定した量産を行ううえで欠かせないのがパイロット穴です。
パイロット穴とは、順送金型でのプレス加工において必要となる基準となる穴のことで、被加工材(コイル材)を正しい位置に導くために使われます。
この穴に挿入されるのがパイロットピンで、送りごとにピンがパイロット穴に入り、被加工材の位置を補正します。高精度な加工においては被加工材が少しでも位置ずれを起こすことが大問題になります。 「パイロット穴+パイロットピン」の組み合わせによって、製品寸法の安定性や送り精度が保たれているのです。
2.パイロット穴の重要性
パイロット穴は単なる「位置決めのための穴」ではなく、生産品質全体に影響を及ぼします。以下ではどのような影響が考えられるのか詳しく解説します。
● 被加工材送りの精度確保
送り装置だけでは微小な誤差が積み重なり、寸法ズレが発生します。また、順送型の工程が多くなればなるほど、製品形状が出来上がるころには大きなずれとなります。パイロットが基準を補正することで、連続生産でも正確なピッチを維持することができるのです。
● 不良防止
パイロットが機能しないと、材料ズレによる打痕・バリ・かじりなどが発生する場合があります。結果として製品不良率が上がってしまいます。
● 金型寿命・製品品質への影響
材料のズレが続くとパンチ・ダイに偏荷重がかかり、切り刃の偏摩耗が進行します。それに伴い、切り刃寿命の短縮にもつながってしまいます。
3.パイロットの種類
パイロットには大きく2つの種類があります。どのような違いがあるのかご紹介します。
①間接パイロット
パイロット穴を製品外の部分(スクラップ部)に開ける方法。製品には影響しないのでキズなどの心配はありません。また、バランスを考慮してパイロットの位置を自由に設定できます。
しかし、パイロット専用の穴を開ける必要があるため順送金型内での加工工程が1工程増えることとなる点には注意が必要です。
②直接パイロット
製品の穴をそのままパイロット穴として活用する方法。パイロット穴を開けるための工程がない分、順送金型内の加工工程を削減することができます。一方で、製品の穴が傷ついたり、変形したりする恐れがあります。また、パイロット位置が製品の穴位置で決まってしまうので、バランスが悪くなる場合があります。
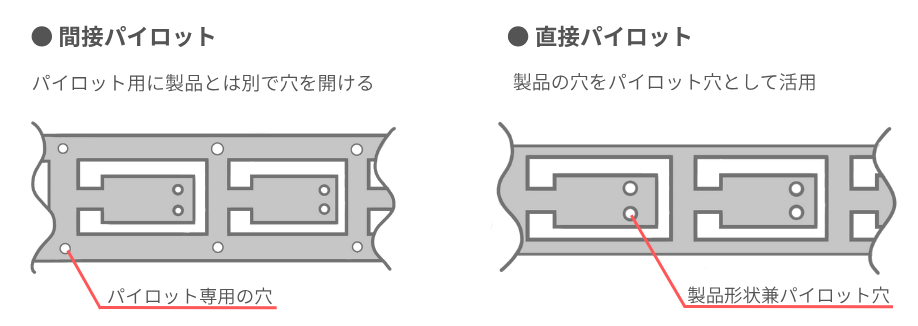
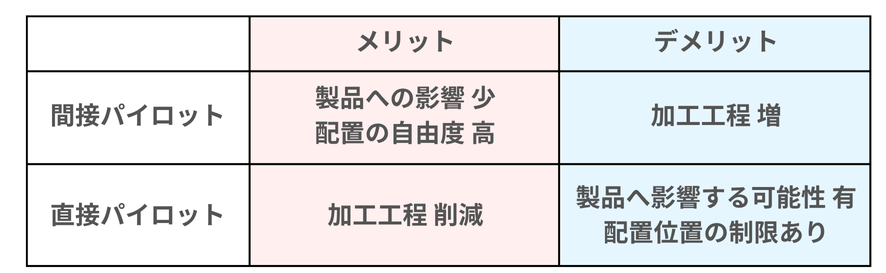
順送金型においては加工箇所に対するパイロット位置のバランスも重要になるので、配置自由度の高い間接パイロット方式を採用する場合が多いです。また、プレス品において外観上のキズは問題となりやすいという点も間接パイロット方式が採用されやすい理由の一つです。
4.パイロット配置設計の考え方
パイロットピンの配置は、精度に直結するため設計上の重要な検討項目です。
- 基本ルール
送り方向に対して両端に配置するのが一般的です。最初にパイロット穴に入るパイロットピンで材料の送り誤差を修正します。その後の順送加工工程に組み込まれるパイロットピンは、送り誤差が修正された後の役割で、材料の振れ(キャンバー)を修正することを目的とします。
精度を高めたいからといって、むやみにパイロットピンをたくさん設置すると、パイロット間での干渉が起こりやすくなるため、注意が必要となります。 - 中央や中間の配置
長い送り長さの製品では、材料幅のセンター付近へ パイロットを設けることで精度を補正できます。
- 形状や材料特性を考慮
製品レイアウトによっては、曲げ工程や抜き工程との干渉を避けつつ配置を工夫する必要があります。
- キャリアとパイロットの関係
キャリアとは、ブランク(金型上に残っている部分)を繋ぎとめている桟の部分を指します。キャリアには問題なく材料を送り、ブランクを保持するという役割が求められます。間接パイロットの場合、このキャリア部分にパイロットを設けることも多いですが、キャリアの強度を下げる要因にもなります。そのため、パイロットをキャリアに設ける場合は、これらの関係も考慮してキャリア寸法を決める必要があります。
(キャリア幅を大きくすればパイロット配置に関する問題は解決しますが、材料歩留まりが悪くなります。)
5.まとめ|パイロット穴精度が生産効率を左右する
パイロット穴は小さな要素ですが、順送型内のその他の機構にも配慮して適切な数配置することが大変重要です。パイロット穴がうまく機能するかどうかで、金型全体、さらには生産ライン全体の品質に大きな影響を与えます。
精密プレス金型の設計製作でお困りの場合にはぜひ南雲製作所にお声がけください。 75年以上のノウハウでお客様の課題を解決します。
この記事を書いた人
営業部 山﨑
2001年 南雲製作所入社。8年間の設備設計を経て、その後営業として活動。15年以上の営業歴の中で様々な課題を抱えるお客様をご担当させていただく。2023年から南雲製作所公式サイト上で「技術コラム」やダウンロードコンテンツを発信している。
 金型用語集
MOLD SHOP TECHNICAL CENTER.COM
金型屋テクニカルセンター.com
コラムコンテンツや実際の事例、お客様の声を掲載しています。